

 中文简体
Industri nyheder
Hjem / Nyheder / Industri nyheder / Belgiske vafler mad: indkøbsvejledning til kommercielle vaffelkøbere


Oct 05, 2026
En hotelgruppes morgenmadsindkøbsteam sendte engang en anmodning, der var næsten komisk kort: 800 enheder, 220–240 V, gitre, der er dybe nok til en 120 g dej, levering inden for tre uger. Ingen opskrift vedhæftet. Ingen melspecifikation. Det hold forstod noget, førstegangskøbere normalt lærer på den hårde måde: I kommerciel produktion af belgiske vafler sætter maskinen loftet over kvalitet længe før opskriften gør det. Et lavt gitter forvandler en belgisk vaffel til en pandekage med et mønster presset ind i den. Et langsomt varmeelement forvandler en sprød skal til et dampet center. Et hængsel, der kører en halv millimeter ud af justering, giver en bleg side og en sved side, batch efter batch, og ingen mængde af opskriftsjustering vil løse det.
Denne vejledning er skrevet til de personer, der faktisk melder sig ud på det køb: brandejere, importører, kanalkøbere, produktchefer og private label-teams. Det dækker over, hvad belgiske vafler-mad reelt kræver af hardware, hvordan maskinerne er bygget inde, hvilke specifikationer der skal måles på en leverandørs værksted, og hvor de tavse omkostninger gemmer sig. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) har udviklet og fremstillet vaffelmaskiner siden 2021 som en del af en bredere køkkenapparatlinje, der også omfatter kaffemaskiner, indendørs røgfri grillpander og dampkogere, så eksemplerne nedenfor kommer fra produktionsgulve i stedet for katalogkopier.
Hvis du kun har tid til at kontrollere én ting på en prøvemaskine, så tjek gitteret. Et belgisk vaffelgitter er typisk 16 mm til 18 mm dybt, omtrent det dobbelte af dybden af et standard amerikansk vaffelrist ved 8 mm til 10 mm. Den forskel er ikke dekorativ. Den ekstra volumen tillader en 90 g til 130 g dejhældning at udvide sig opad uden at flyde over kanten, skaber en højere lomme, der holder damp længe nok til at sætte den indvendige struktur, og holder den ydre overflade i kontakt med varmepladen længe nok til at bygge en tør, sprød skal, mens krummen forbliver åben. Når et mærke forsøger at sælge en "belgisk" vaffel lavet på en lav plade, er resultatet en tæt, vanillecreme-lignende skive med et lavt aftryk, og gentagne købsrater lider inden for en enkelt sæson.
Gitterdybde alene er ikke nok. Tre yderligere variabler afgør, om maskinen kan holde kvalitet på tværs af et skift:
Købere spørger ofte efter "en belgisk vaffelmaskine" uden at være klar over, at de to klassiske belgiske stilarter kræver forskellig pladegeometri, forskellig temperaturadfærd og forskellig emballage. Bruxelles-stil er den lettere, rektangulære vaffel med dybe lommer, der oftest serveres med pulveriseret sukker, flødeskum, jordbær eller chokoladesauce og spises med kniv og gaffel. Liège-stilen er tættere, sødere og uregelmæssig i konturerne, lavet af en brioche-lignende dej besat med perlesukker, der karamelliserer mod tallerkenen og skaber et let sprødt, sejt ydre; det spises normalt fra hånden uden pålæg.
| Attribut | Bruxelles stil | Liège stil | Standard amerikansk vaffel |
|---|---|---|---|
| Typisk gitterdybde | 16–18 mm | 13–16 mm, ofte rund eller oval | 8-10 mm |
| Grundblanding | Dej med gær eller pisket æg | Dej med perlesukker | Kemikaliehævet dej |
| Sødme | lys; sødme kommer fra toppings | Høj; sukker er inde i dejen | Middel til høj |
| Hvordan det serveres | Belagt, med toppings, bestik | Håndholdt, ofte pakket ind | Belagt eller frosset detail |
| Vægt af dej eller dej | 90-130 g pr. vaffel | 80-110 g pr. vaffel | 60-90 g pr. vaffel |
| Vigtigste hardware implikation | Dybe plader, stærk varmegenvinding, god slip | Pladeoverflade, der tåler sukkerkaramellisering og rengør let | Lave plader, hurtige cyklustider |
Den praktiske konsekvens for en købsbeslutning er ligetil. Et Liège-program har brug for en pladebelægning, der kan overleve gentagen kontakt med smeltet sukker, og en rengøringsrutine, der fjerner karamel, før den karboniserer. Et Bruxelles-program har brug for pladedybde og varmegenvinding, fordi dejen er vådere, og hældningen er større. At bestille én maskine til at dække begge stilarter betyder normalt at gå på kompromis med en af dem.
En vaffelmaskine er et termisk system med lukket sløjfe. To varmeelementer, et i den øverste plade og et i den nederste, cykles af en termostat. Billige maskiner bruger en bimetallisk termostat med et bredt dødt bånd; bedre maskiner bruger en NTC termistor med elektronisk styring, der holder pladen inden for nogenlunde plus eller minus 5 °C i stedet for plus eller minus 15 °C. Det synlige resultat af et bredt dødt bånd er inkonsekvent brunfarvning: den første vaffel, efter klarlyset tændes, er bleg, den næste er mørk, og operatørerne begynder at kompensere ved at åbne låget på tilfældige tidspunkter. For en detaljeret gennemgang af sekvensen fra koldstart til klarsignal, se webstedets tekniske note vedr arbejdsprincippet for en vaffelmaskine nedbryder cyklussen trin for trin.
I en fastplademaskine sidder dejen ganske enkelt i det nederste gitter og breder sig under sin egen vægt. Når låget lukkes, skubbes dejen udad fra midten, så kanterne er ofte tyndere og mørkere end midten. Vippe- og rotationsmekanismer løser dette mekanisk. Drejning af pladerne 180 grader lader tyngdekraften trække dejen jævnt ind i begge gitre og producerer en symmetrisk vaffel med matchende top- og bundbruning. Lodrette flip-design opnår det samme resultat, mens de tager mindre bordplads, hvilket betyder noget på caféer med begrænset arbejdsflade. En roterende mekanisme drevet af en motor er den mest gentagelige mulighed i højvolumen service, fordi operatøren ikke skal huske at dreje maskinen på det rigtige tidspunkt.
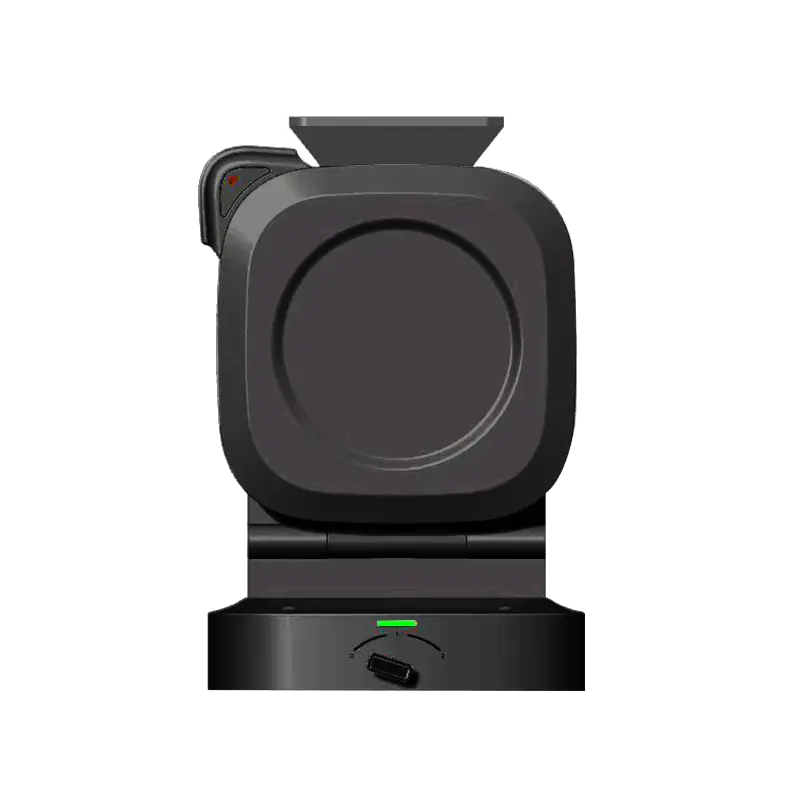 2-sidet firkantet roterende vaffelmaskine Enkelt udseende, stilfuldt og generøst. Lodret fodring, fuld og ensartet. Kantforsegling for at forhindre overløb og forhindre væskelækage. Mægling i to niveauer, automatisk... Se produkt →
Maskiner i denne klasse parrer typisk en tosidet firkantet roterende enhed med en timer og en belagt trykstøbt plade, og de er det format, der oftest vælges til hotelmorgenborde og dessertdiske, hvor der skal produceres to eller tre vafler i minuttet under et kapløb.
Belægninger påføres normalt ved 20 til 35 mikrometer i to eller tre lag. Standard PTFE-systemer frigiver rent og håndterer typisk dejkemi godt. Keramiske og sol-gel-belægninger modstår bedre ridser, men kan miste frigivelsesydelsen hurtigere, hvis operatører bruger metaltang. I begge tilfælde er fejltilstanden den samme: Når belægningen begynder at flage, klistrer dejen, operatøren skraber hårdere, og pladen nedbrydes hurtigt. Aftagelige pladedesigns ændrer vedligeholdelsesøkonomien fuldstændig, fordi en slidt plade kan udskiftes uden at skrotte apparatet.
Cyklustid er det enkelte tal, der bestemmer, hvor mange maskiner en lokation har brug for, og den varierer meget mere mellem maskinklasser, end købere forventer. Skemaet nedenfor viser typiske bagecyklusser målt fra en kold dejhældning til en frigivet vaffel, baseret på en 110 g Bruxelles-stil hældning ved en pladetemperatur på omkring 190 °C. Behandl værdierne som planlægningsintervaller snarere end faste løfter, fordi dejhydrering, sukkerindhold og startpladetemperatur alle ændrer resultatet.
Tre ting skiller sig ud fra denne fordeling. For det første er afstanden mellem den hurtigste og langsomste klasse mere end dobbelt, hvilket betyder, at den samme morgenmadsefterspørgsel kan kræve to maskiner eller fem afhængigt af det valgte format. For det andet handler forskellen ikke kun om varmekraft; de roterende og vendende formater reducerer også den døde tid, en operatør bruger på at vente på, at låget åbnes i det rigtige øjeblik, så arbejdseffektiviteten forbedres sammen med gennemløbet. For det tredje har restitutionsintervallet mellem hældninger en tendens til at udvide sig hurtigere på lettere maskiner, så en enhed, der ser tilstrækkelig ud på papiret ved morgenmadsåbning, kan komme bagud ved toppen af serviceperioden. Når man planlægger kapacitet, er det mere sikkert at modellere gennemløbet af den fjerde vaffel i træk frem for den første, og at have én standby-maskine på stedet til steder, der serverer mere end ca. 150 vafler om dagen.
Belgiske vafler bevæger sig gennem meget forskellige kommercielle kanaler, og hver kanal pålægger sin egen udstyrslogik. At forstå, hvilken kanal du leverer, er den hurtigste måde at indsnævre en specifikation på.
Industriel produktion af frosne vafler kører på kontinuerlige tunnelovne i stedet for hængslede apparater. Prioriteringen der er ensartede bageprofiler og hurtig frysning, og indkøbet af udstyr er et anlægsprojekt frem for en apparatordre. Dette segment overlapper sjældent de bordplademaskiner, der er omtalt her, men det er værd at angive klart, så købere ikke blander de to forsyningskæder sammen.
En hotel morgenmadsstation har brug for maskiner, der overlever daglig brug af roterende personale med minimal træning. Det betyder klare klarindikatorer, tidsindstillede bagecyklusser, plader, der frigives pålideligt, og et design, der hurtigt kan tørres af. Volumen er moderat, men kontinuerlig, så en roterende maskine med stærk varmegenvinding er normalt det bedre valg end en hurtig maskine, der driver i temperatur.
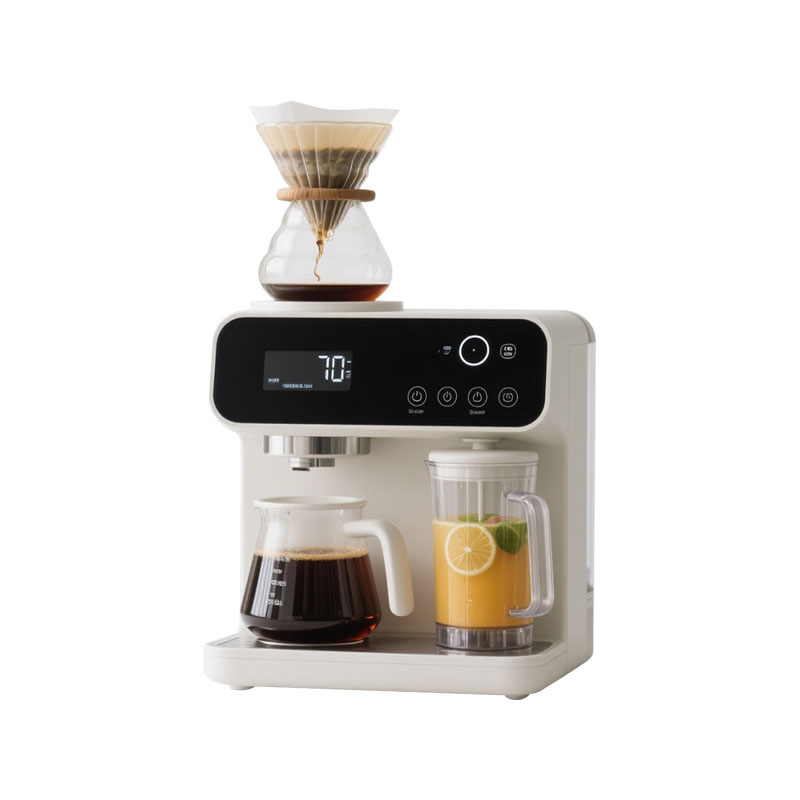 Stor kapacitet drypfilter multifunktionel kaffemaskine 1. Høj effektivitet og stor kapacitet: 1,8L gennemsigtig vandtank, kan brygge 12 kopper kaffe på én gang, kommerciel-grade flowpumpe kan opnå hurtig udvinding på 5 mi... Se produkt →
Morgenmadsudstyr købes normalt i klynger, og en vaffelstation står næsten altid ved siden af en kaffestation. Købere, der bygger en komplet buffetlinje, køber ofte en stor kapacitet drypfilterkaffemaskine i samme rækkefølge, hvilket reducerer forsendelsesomkostningerne, forenkler reservedelslisten og holder diskens visuelle sprog ensartet.
Disse operatører lever på spidsbelastningstimer. En kiosk, der sælger håndholdte Liège-vafler, har brug for en maskine, der kører uafbrudt i to timer med hurtig ekspedition og nem karamelfjernelse. En dessertcafé, der pletterer Bruxelles-vafler, har brug for konsekvent bruning til fotografisk præsentation og en maskine, hvis topplade kan justeres eller udskiftes.
Leverandører af belgisk vaffelpræmix og dej, der er klar til hældning, har en usædvanlig interesse i hardware: deres produktydelse bedømmes ud fra udstyr, de ikke kontrollerer. En forblanding, der er formuleret til et 18 mm gitter, opfører sig anderledes på en 14 mm plade, og en dej, der hælder godt ved 185 °C, kan brænde ved 205 °C. Seriøse premix-leverandører angiver maskinparametrene på pakken, og nogle leverer maskiner sammen med deres blandinger for at fastholde det tilsigtede resultat.
Når specifikationen er klar, bliver leverandørevaluering det afgørende trin. Prisforskelle mellem tilbud på 20 til 30 procent forklares normalt af plademateriale, termostattype, belægningstykkelse og om leverandøren kontrollerer sit eget værktøj. Tabellen nedenfor viser de kontroller, der adskiller en stabil langsigtet partner fra en forhandler, der kun samler.
| Tjek | Hvad skal man kigge efter | Hvorfor er det kommercielt vigtigt |
|---|---|---|
| Eget værktøj og trykstøbning | In-house formfremstilling og magnesium-aluminium-komponentbehandling | Værktøjsændringer, pladegeometrirevisioner og reservepladeforsyning forbliver under kontrol i stedet for at være afhængig af en tredjepart |
| Coating forsyningskæde | Kendt belægningsmærke, angivet mikrontykkelse, dokumenteret hærdeproces | Bestemmer udgivelsesydelse og apparatets realistiske levetid |
| In-line elektrisk test | Hi-pot, jordkontinuitet og lækstrømskontrol på hver enhed | Reducerer risikoen for afvisning af forsendelse ved destinationstold eller detail QC |
| Termostat kalibrering | Registreret pladetemperatur ved sætpunktet, med toleranceområde | Konsekvent bruning på tværs af et produktionsparti og på tværs af sæsoner |
| Pakning og droptest | ISTA-lignende kartontest, hjørnebeskyttelse, opbevaring af tilbehør | Overfladeskader og bøjede hængsler er blandt de mest almindelige garantikrav |
| Reservedelspolitik | Tilgængelighed af plader, termostater, knopper og fødder i en defineret periode | Beskytter mærkets eftersalgs-omdømme på markeder med lang produktlevetid |
| Dokumenteret produktionsproces | Udgivet procedurer for fremstilling, test og kvalitetskontrol | Giver køberen noget konkret at revidere frem for en verbal sikkerhed |
Webstedsbesøg betyder mere her end i de fleste apparatkategorier, fordi fejltilstandene er fysiske. Bed om at se trykstøbeområdet, belægningslinjen og end-of-line testbænken. Spørg, hvordan leverandøren måler pladens planhed, og bed om at se måleren. En producent med en rigtig værktøjsbutik vil besvare disse spørgsmål i specifikke tal; et handelsselskab vil svare generelt. Virksomhedens fremstillings- og kvalitetskontrolproces er et nyttigt udgangspunkt for, hvordan et korrekt dokumenteret produktionsflow ser ud, og det er værd at sammenligne det flow med det, man observerer på stedet.
For købere, der afgiver volumenordrer, er tre kommercielle spørgsmål lige så vigtige som de tekniske: Hvad er den realistiske leveringstid for en gentagelsesordre, hvor meget af apparatet er fremstillet internt i forhold til outsourcet, og hvad sker der, hvis en belægningsbatch ikke består en saltspray- eller vedhæftningstest. Leverandører, der besvarer alle tre uden tøven, er normalt dem, der holder leveringsløfterne i højsæsonen.
De fleste internationale købere, der kommer ind i denne kategori, ønsker ikke en eksisterende katalogmodel med et nyt logo. De vil have en maskine, der passer til deres brands position, deres markeds spændings- og stikstandard og deres emballageidentitet. Det er en OEM- eller ODM-samtale, og den starter i god tid før kunstværket.
I et ODM-arrangement ejer producenten allerede gennemprøvede platformdesigns og tilpasser dem. Ændringer er typisk begrænset til husets farve og finish, håndtag og knopdesign, kontrolpanellayout, timer- eller displaykonfiguration, pladegeometri inden for den eksisterende værktøjsfamilie, spænding og frekvens, stiktype, ledningslængde og emballage. Denne rute er hurtigere og billigere, fordi der ikke skæres ny form, og den passer til mærker, der ønsker at gå fra prøvegodkendelse til en første forsendelse i løbet af få måneder.
Et komplet OEM-program starter med en ny form. Det betyder en længere udviklingsperiode, en investering i værktøj og et meget tættere ingeniørforhold. Det betyder også, at køberen kan kontrollere pladedybden, gittermønsteret, hængselarkitekturen og placeringen af dampventilerne, som alle direkte former den endelige vaffel. Mærker, der bygger et karakteristisk produkt, eller en maskine, der er beregnet til at parre med en proprietær dej eller premix, går generelt denne vej.
En producent, der også behandler magnesium-aluminium-forme og halvfaste magnesium-aluminium-komponenter, kan bevæge sig hurtigere på pladerevisioner, fordi værktøjet og delproduktionen sidder i samme organisation. For en køber betyder det kortere iterationscyklusser under udvikling og en mere pålidelig forsyning af erstatningsplader efter lanceringen. Det er en af de få leverandøregenskaber, der forbedrer både udviklingsfasen og den tiårige eftersalgsfase.
De fleste indkøbsproblemer i denne kategori er forudsigelige, og de er næsten aldrig synlige i priskolonnen. Følgende liste dækker de problemer, der genererer størstedelen af krav, returneringer og tilbageførsler.
Ingen af disse risici kræver eksotisk ingeniørarbejde for at forhindre. De kræver en leverandør med en dokumenteret proces og en køber, der specificerer målbare acceptkriterier frem for at beskrive det ønskede resultat i adjektiver.
Hvordan en vaffelmaskine rengøres i drift afgør, hvor længe belægningen holder, og det afgør igen de samlede ejeromkostninger. Reglerne er enkle, men ignoreres ofte i travle køkkener.
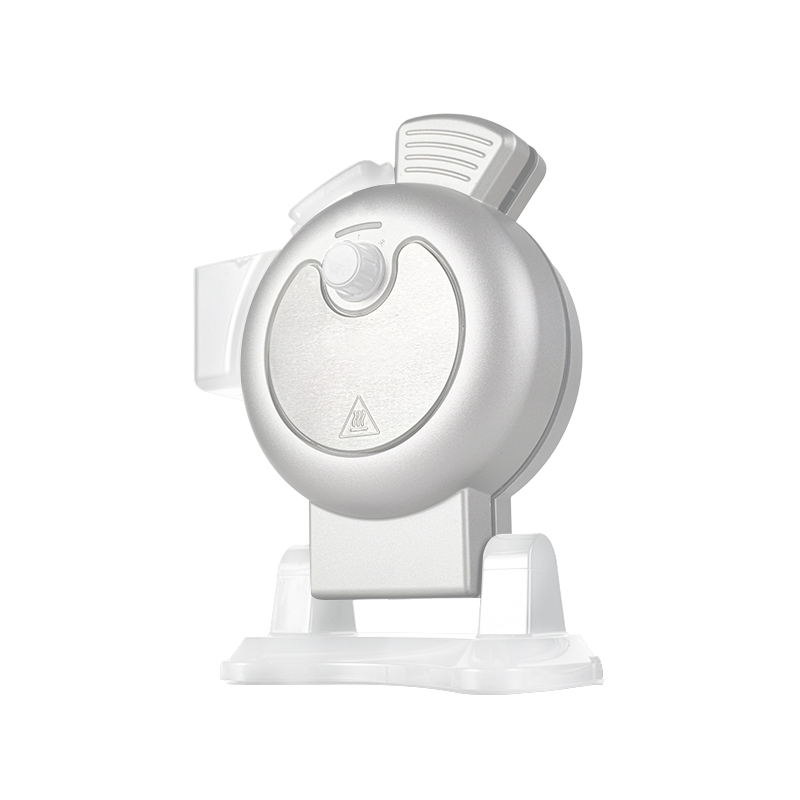 Multifunktionel vaffelmaskine med aftagelige plader 1. Moderigtigt og innovativt udseende, lodret og vandret strukturdesign, forskellige funktioner. 2. 360 ° tredimensionel cyklisk opvarmning, ensartet opvarmning, ingen e... Se produkt →
Aftagelig pladekonstruktion ændrer vedligeholdelsesregningen i kommercielle omgivelser. I stedet for at afbryde et apparat, når belægningen til sidst slides, udskifter operatøren en enkelt plade og holder huset, kontrolpanelet og varmeelementerne i drift. For mærker, der understøtter hoteller eller cafékæder, reducerer denne skelnen både garantiomkostningerne og mængden af returnerede enheder.
Til produktion af belgiske vafler i Bruxelles-stil skal du planlægge 16 mm til 18 mm. Produkter i Liège-stil sidder normalt mellem 13 mm og 16 mm. Alt under 12 mm er et standard vaffelgitter og giver ikke de karakteristiske høje lommer eller den sprøde til bløde teksturkontrast, som købere forbinder med belgiske vafler.
En motoriseret roterende bordplademaskine med god varmegenvinding leverer typisk 20 til 24 vafler i timen ved en cyklus på 2,5 til 3 minutter. En let fastplademaskine kan kun levere 12 til 15 i samme periode. Baser altid kapacitetsplanlægningen på den fjerde vaffel i træk i stedet for den første.
For private label vil du have en producent, ikke en grossist. Producenten kontrollerer pladeværktøj, belægningspåføring og termostatkalibrering, som er præcis de variabler, der bestemmer, om dit brandede produkt yder ensartet. En grossist kan levere kataloglager hurtigt, men kan normalt ikke ændre pladegeometri eller belægningsspecifikation.
Manuelle flip-modeller er tilstrækkelige op til omkring 60 vafler om dagen, især hvor personalet modtager ordentlig uddannelse. Derudover fjerner den roterende mekanisme operatørens timing fejl, reducerer afviste batches og forkorter indlæringskurven for nye medarbejdere, hvilket betyder noget i gæstfrihedsmiljøer med høj omsætning.
Kravene varierer fra marked til marked. Europæiske markeder forventer typisk CE-mærkning og overholdelse af de gældende lavspændings- og elektromagnetiske kompatibilitetsdirektiver. Nordamerikanske købere kræver generelt UL- eller ETL-notering, og andre regioner har deres egne ordninger. Bed om testrapporterne, der dækker den nøjagtige model og spændingsvariant, du køber, ikke et generisk certifikat for et lignende produkt.
Det kan den, men ikke på samme kvalitetsniveau. Liège-dej med perlesukker kræver en pladeoverflade, der tåler karamellisering, mens Bruxelles-dejen kræver større dybde og hurtigere varmegenvinding. Hvis begge produkter er på din menu, leverer to dedikerede maskiner normalt bedre konsistens end én kompromisenhed.
En tilpasset ODM-platform kan flytte fra specifikation til første forsendelse inden for få måneder. En ny OEM-støbeform med tilpasset pladegeometri, hus og kontrolpanel tilføjer normalt flere måneder til værktøj, prøveudtagning og validering, før volumenproduktion begynder.
Som minimum udskiftningsplader, termostater, knopper, fødder og ledninger. Disse dækker det store flertal af fejl i marken og lader en distributør løse de fleste garantiproblemer lokalt i stedet for at sende enheder tilbage på tværs af grænserne.
Den sekvens, der fungerer mest pålideligt, er denne: Bestem først vaffelstilen, indstil derefter gitterdybde, plademateriale og belægning, vælg derefter det maskinformat, der matcher den forventede daglige volumen, og begynd først derefter at indsamle tilbud. Købere, der følger den ordre, ender typisk med færre modeller, enklere reservedelslister og en lavere samlet pris pr. serveret vaffel. Købere, der starter med prisen, opdager normalt problemet med netdybden, efter at den første container allerede er landet.
Hvis dit program ligger et sted mellem en tilpasset platform og et helt nyt design, er det mest nyttige næste skridt at sende producenten en kort brief, der dækker vaffelstil, forventet daglig volumen, spænding og stikstandard, målmarkeder og emballagekrav. Den enkelte side med information er normalt nok til at indsnævre feltet til to eller tre levedygtige konfigurationer og til at producere et realistisk tilbud med leveringstider, der holder.
Dedikeret til at producere køkkenmaskiner, der er meget velkommen af kunderne
Følg vores sociale medier for at lære mere om vores opdateringer


+86-13805815092

No. 11 Beihai Road, Xinqi Street, Beilun District, Ningbo City, Zhejiang-provinsen, Kina


